تکنولوژی جوشکاری مس، چدن و آلومینیوم
۶۹,۹۰۰ تومان۹۹,۰۰۰ تومان (-۲۹%)
پایان نامه تکنولوژی جوشکاری مس، چدن و آلومینیوم یک پایان نامه کامل و جامع در مورد جوشکاری فلزات است که در آن به توضیح فرآیندهای مختلف جوش فلزات می پردازیم.
این پایان نامه به صورت فایل word کاملا قابل ویرایش و آماده دانلود می باشد، همچنین برای سهولت در استفاده نسخه PDF نیز برای دانلود اضافه شده است.در ادامه بخش هایی از این پایان نامه ارزشمند را مشاهده می فرمایید.
همچنین برای مشاهده سایر مقالات مهندسی مکانیک به صفحه مخصوص مکانیک وب سایت آقای کافی نت مراجعه بفرمایید.
مقدمه
جوشکاری مس اکسیژن زدایی نشده به صورت ذوبی(fusion)مشکل است چون در منطقه ی مجاور جوش فازهای یوتکتیک مس و اکسید مس در مرز دانه ها متمرکز شده و خواص مکانیکی و خوردگی را کاهش می دهد. برای کاربردهایی که خواص مکانیکی و خوردگی خوبی نیاز است باید ورق های مس اکسیژن زدایی شده و روش جوشکاری مناسب قوص الکتریکی می باشد.
برای جوشکاری قطعات نازک مسی تا ضخامت حدود mm2/۳ معمولا از گاز آرگون استفاده می کنند. استفاده از گازهای هلیم و یا گازهای مخلوط آرگون و هلیم و یا آرگون و اکسیژن برای جوشکاری قطعات ضخیم مسی و آلیاژهای مسی ترجیح داده می شود. معمولا گاز آرگون برای جوشکاری اغلب آلیاژهای مسی تا ضخامت mm ۵/۹ مناسب است. برای ضخامت بالاتر از آن از مخلوط آرگون و هلیم استفاده می شود. زیرا هلیم عمق نفوذ(diffusion) و پهنای بیشتری ایجاد می کند. تکنولوژی جوشکاری مس، چدن و آلومینیوم
جوشکاری مس چقرمه که حاوی اکسید مس است. بسیار دشوار است و جوش های ایجاد شده ممکن است ترک بخورند بنابراین مس مورد جوشکاری باید اکسیژن زدایی شده باشد. به سبب رسانندگی گرمایی بالای مس ورق های ضخیم تر از mm5/۴ را باید تا دمایی بین 0C500 و ۶۰۰ پیشگرم کرد تا ذوب کامل موضع جوشکاری تضمین شود. ورق های نازک را می توان با لبه ی برگشته جوشکاری کرد. هرگاه ضخامت ورق از mm5/۱ بیشتر شود، استفاده از اتصال جناغی یک طرفه با زاویه پخ ۹۰ درجه توصیه می شود. برای جوشکاری ورق های ضخیم تر می توان از اتصال جناقی دو طرفه یا در صورت جوشکاری قوسی از اتصال لاله ای یک طرفه یا دوطرفه با شعاع انحنای mm6 در کف استفاده کرد. [۱]
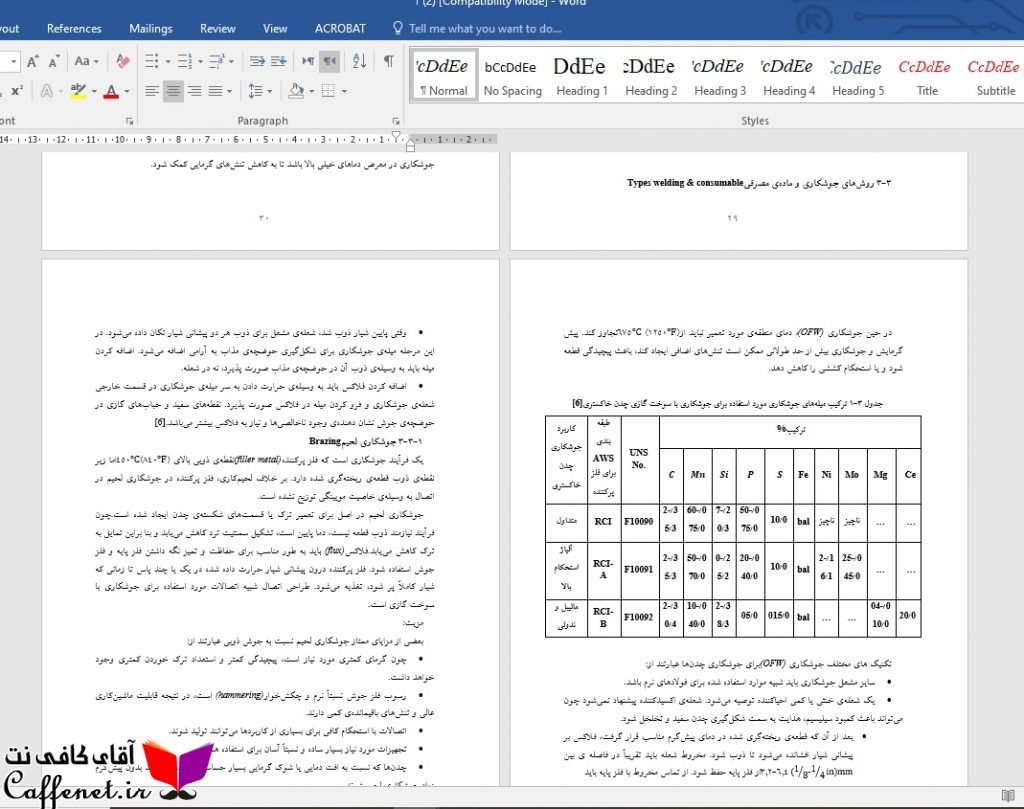
نمونه چند صفحه از پایان نامه تکنولوژی جوشکاری مس، چدن و آلومینیوم
۲-۲ نکات کاربردی در مورد جوشکاری مس و آلیاژهای آنApplied rhythm
۲-۲-۱ انتخاب روش یا فرآیندChoice of processes
مناسب ترین فرایند جوشکاری را باید بر اساس نکات زیر انتخاب کرد:
طرح اتصال: تعداد اتصالاتی(jointes)که باید در واحد زمان انجام شود مهم است. برای قطعات زیاد و تکراری باید تدابیری در مورد وضعیت دهنده ها، نگهدارنده ها و گیره ها پیش بینی شود. در این موارد روش های خودکار و نیمه خوردکار با قوس محافظ در گاز (MIG)ترجیح داده می شود. ولی برای قطعات محدود و تعمیراتی جوشکاری اکسی استیلن مناسب تر می باشد.
ضخامت قطعه: عموما جوشکاری اکسی استیلن و)(TIGبرای ضخامت های نازک تا in4/۱ مناسب است در حالی که (MIG)برای قسمت های ضخیم تر کاربرد دارد. [۱]
۲-۲-۲ نگهداشتن
چون ضریب انبساط حرارتی مس تقریبا ۵/۱ برابر آهن است احتمال وقوع مسئله پیچیدگی و تاب برداشتن بیشتر است برای قطعات کوچک نگهدارنده های گیره ای کفایت می کند. ولی برای قطعات بزرگ مانند جوشکاری یک مخزن بزرگ دقت زیادی برای جلوگیری از این مشکل باید بکار گرفت. [۱]
۲-۲-۳ روش پشتی
برای دست یابی به عمق نفوذ کامل استفاده از میله های پشتی از جنس کربن یا مس با شکاف معمول است. گاهی اوقات از روش)(TIGبرای پاس ریشه ای و تکنیک سوراخ کلیدی استفاده می شود. این تکتیک نیاز به فاصله ی ریشه حدود in8/۱ و مهارت زیاد دارد. [۱]
۲-۲-4پیش گرم کردن
درجه حرارت پیش گرم کردن برای دست یابی به ذوب کامل و نفوذ خوب بویژه در مورد قطعات ضخیم نیاز به تجربه کافی دارد. گرم کردن یکنواخت و تثبیت درجه حرارت پیش گرم تا پایان عملیات جوشکاری مستلزم دقت زیادی است. برای جلوگیری از تلفات حرارتی می توان از صفحات عایق حرارت نظیر آسبست در زیر یا اطراف قطعه استفاده کرد. [۱]
۲-۳ جوشکاری مس خالص(welding cu)
۲-۳-۱ الکترود دستی (SMAW)
روش الکترود دستی برای کارهای تعمیراتی کوچک بکار می رود. جریان یکنواخت با قطب معکوس ترجیح دارد. و ضخامت های بالای mm3 به پیش گرم(preheat) کردن تا 0C360 و حتی بالاتر نیاز دارد. فلز پر کننده با مقدار کافی عناصر اکسیژن زدا استفاده می شود، الکترود پوشش دار از نوع Ecual, Ecu-si, Ecu-snبرای جوشکاری مس بکار گرفته می شود زیرا در صورت استفاده از الکترود مسی، جوش متخلخل (کرمو) خواهد شد. باید در صورت استفاده از این فرآیند الکترود را به قطب مثبت منبع برق dc متصل کنید. پس از پیشگرم کردن قطعه، جوشکاری را با قوس کوتاه انجام دهید و الکترود را تقریبا به حالت عمودی نگه دارید. و آن را طبق الگویی هلالی به چپ و راست ببرید و در هر وریه ی ذوب اندکی مکث کنید. [1][3]
۲-۳-۲ جوشکاری با شعله(OFW)
در روش جوشکاری با شعله با احتراق گازهایی نظیر پرویان، گاز طبیعی و استیلن نیز برای اتصالات مس متداول است. شعله معمولا خنثی یا کمی اکسید ی است. نوک نازل یا افشانک باید ۱ تا ۲ شماره بزرگ تر از قطعه ی مشابه از جنس فولاد انتخاب شود. تکنولوژی جوشکاری مس، چدن و آلومینیوم
در هنگام جوشکاری درزهای طویل استفاده از خال جوش توصیه نمی شود زیرا خال جوش ها در هنگام گرم شدن باز می شوند. برای حفظ فاصله ی بین لبه ها از گیره و یا کارگیر استفاده شود. برای ضخامت های زیر mm6/۱ برگرداندن لبه ها خال جوش زدن و جوشکاری بدون مفتول کافی است. تا ضخامت mm2/۳ احتیاج به پخ کردن لبه ها نیست و فاصله ی mm6/۱ شکاف درز جوش رعایت شود. ضخامت بالاتر از mm4/۶ نیاز به پخ جناقی V شکل دارد. ضخامت های بالاتر از in4/۱ را باید با روش MIG جوش داد.
برای حالت تخت تکنیک پس دستی مناسب تر است زیرا نتیجه اش فلز سنگین تر، min احتمال جاری شدن مذاب از حوضچه ی جوش به بیرون و محبوس شدن اکسید می باش. در این نوع روش جوشکاری باید نوک مشعل را با زاویه ی تندتر قرار داد. ۶۰ تا ۸۰ درجه نسبت به ورق تا بتوان آهنگ گرمادهی ورق را تا حد امکان افزایش داد. [۱][۳]
۲-۳-۳ جوشکاری با الکترود تنگستن یاTIG) Tungsten Inert Gas)
روش جوشکاری با الکترود تنگستن یا (TIG)یکی از موثرترین روش ها برای اتصالات قطعات نازک مسی تا mm3 بوده، هر چند برای ضخامت های بالاتر نیز و به ویژه در جوشکاری های غیر تخت می تواند قابل استفاده باشد. جوشکاری تیگ(tig)مس با جریان مستقیم و با الکترود منفی با منبع قدرت و گاز محافظ آرگون استفاده می گردد. در هنگام جوشکاری مس با روش تیگ(tig) می توان پشت بندی از جنس فولاد زنگ نزن(stainless steel) به کار برد. این پشت بندها باید با ترکیبات ضد پاشش پوششکاری نمود تا به خط جوش نچسبد. تکنولوژی جوشکاری مس، چدن و آلومینیوم
باید از الکترود تنگستن خالص یا با ۲% توریم استفاده شود. الکترود با توریسم تمایل کمتری به کروی شدن در نوک دارد. برای ضخامت های کمتر از mm6/۱ گاز محافظ آرگون مناسب تر است به دلیل پائین ترین ولتاژ قوس این گاز نسبت به گازهای هیلیوم و ازت. هیلیوم دارای انرژی داده شده ی بالاتری بوده و برای جوشکاریهای ضخامت دمای بیشتر از mm6/۱ مناسب تر است و دارای جوش با عمق نفوذ بیشتری است. در این روش به علت ولتاژ بالا تمایل به پاشیدن مذاب به بیرون زیاد است و از این جهت باید مشعل را کمی بالاتر از حد معمول نسبت به سطح لبه ی قرار داد. هر دو تکنیک پیش دستی و پس دستی در روش TIG) (معمول است. روش پیش دستی در جوشکاری های غیر تخت متداول تر است. [۱]
۲-۳-4روش MIG
فرآیند دیگری که در جوشکاری قطعات مسی متداول است روش (MIG)می باشد. در این فرآیند باید با جریان یکنواخت و قطب معکوس و الکترود مثبت و ترجیحا از منبع قدرت با خصوصیت ولت- آمپر مسطح استفاده کرد. آرگون و هیلیوم و نیتروژن و ازت مانند فرآیند TIGدر این روش به عنوان گازی استفاده میشوند. برای جوشکاری قطعات مس با این روش موج دادن وسیع به مشعل غیر ضروری است و روش پیش دستی ترجیح داده می شود. و تحرب گرده ی جوش را می توان با تنظیم زاویه ی مشعل ۸۰-۷۰ درجه با افق تا حدودی کنترل نمود. طول قوس برای حالت معمولی شدت جریان حدود mm8/۴ است. و باید به اندازه ای باشد که قوس ارام و ملایمی بوجود آید.
در وضعیت قائم با پخ جناقی V یا نبشی تا ضخامت mm6 با تکتیک قائم به طرف پائین با استفاده سیم با قطر mm1 ترجیح داده می شود. برای ضخامت های بالا پخ جناقی دو طرقه که پاس ریشه ای با روش بطرف پایین و بقیه ی پاس ها به طرف بالا انجام شود مناسب است. جوشکاری با منبع قدرت ضربانی نیز برای جوشکاری قائم بر روی مس مناسب است
فهرست مطالب
فصل اول :مس
۱-1مقدمه
۱-2مشخصات فیزیکی مس cu Physical specification
۱-3مشخصات ریختگری و ذوب مس Melting specification cu
۱-4تقسیم بندی آلیاژهای مس Break down alloyes cu
۱-5خصوصیات آلیاژهای مس Specification alloyescu
۱-6چدن Cast iron
۱-7انواع تقسیم بندی Type of break down
۱-8انواع چدن ها Types of cast iron
۱-9آلومینیوم Aluminum
۱-10مشخصات فیزیکی Physical specification al
۱-11مشخصات ریختگری و ذوب آلومینیوم Melting specification al
۱-12تقسیم بندی آلیاژهای آلومینیوم Break down al
۱-13سیستم نامگذاری آلیاژهای آلومینیوم Nomination al
۱-14راهنمای آماده سازی سطح و طرح اتصال
فصل دوم: جوشکاری مس
۲-۱ مقدمه
۲-۲ نکات کاربردی در مورد جوشکاری مس و آلیاژهای آنApplied rhythm
۲-۳ جوشکاری مس خالص welding cu تکنولوژی جوشکاری مس، چدن و آلومینیوم
۲-۴ جوشکاری برنج (مس – روی)
۲-۵ جوشکاری برنز قلع یا آلیاژهای مس و قلع
۲-۶ جوشکاری آلیاژهای مس- آلومینیوم Welding of alloy cu
۲-۷ جوشکاری آلیاژهای مس سیلیسیم یا برنز سیلیسیم
۲-۸ جوشکاری آلیاژهای مس، نیکل
۲-۹ جوشکاری قطعات ریختگری آلیاژی مس
۲-۱۰ جوش پذیری و جوشکاری آلومینیوم و آلیاژهای آن به مس و آلیاژهای مس
۲-۱۱ جوش پذیری و جوشکاری مس خالص به فولاد
۲-۱۲ جوش پذیری و جوشکاری مس خالص به چدن
۲-۱۳ عوامل موثر بر جوش پذیری مس و آلیاژهای آن
فصل سوم: جوشکاری چدن ها
۳-۱ مقدمه
۳-۲ قابلیت جوشکاری Weldable
۳-۳ روش های جوشکاری و ماده ی مصرفی Types welding & consumable
۳-۴ جوشکاری چدن های داکتیل Welding of ductile cast iron
۳-۵ جوشکاری چدن های داکتیل
فصل چهارم: جوشکاری آلومینیوم
۴-۱ مقدمه
۴-۲ نکات کاربردی در جوشکاری آلومینیوم و آلیاژهای آن
۴-۳ مشکلات اصلی در جوشکاری آلومینیوم و آلیاژهای آن
۴-۴ پیشگرمایی در جوشکاری آلومینیوم و آلیاژهای آن
منابع و مأخذ
توضیحات تکمیلی
| تعداد صفحات | 71-80 |
|---|---|
| فایل PDF | دارد |
| فایل پاورپوینت | ندارد |
| منابع و مآخذ | دارد |
| فایل Word | دارد |
-
۲۹,۹۰۰ تومان
۶۵,۰۰۰ توماناجزای ترانسفورماتور و علت بروز عیب آنها
۲۹,۹۰۰ تومان۶۵,۰۰۰ تومان -
-
۲۴,۹۰۰ تومان
۵۰,۰۰۰ تومانمدیریت رفتارهای سیاسی در سازمان
۲۴,۹۰۰ تومان۵۰,۰۰۰ تومان -
-
-


Reviews
There are no reviews yet.